ヒケの原因と対策方法
ヒケは、樹脂成形における成形不良の一つで、成形品の表面に凹みが生じる現象です。主な原因として、冷却速度の不均一や収縮率の差が挙げられます。特に、金型の設計や温度管理が不適切な場合、ヒケが発生しやすくなります。
対策としては、まず金型の冷却回路の見直しが重要です。均一な冷却を実現するために、冷却水の流量や温度を調整し、冷却効率を向上させることが求められます。また、成形条件の見直しも効果的です。成形温度や圧力を最適化することで、樹脂の流動性を改善し、ヒケの発生を抑えることが可能です。
さらに、素材選定も大切な要素です。収縮率の低い樹脂を選ぶことで、ヒケの発生を抑える一助となります。これらの対策を講じることで、ヒケの発生を最小限に抑え、品質の高い製品を安定して生産することができるでしょう。
ソリ発生時の修正手続き
ソリが発生した際には、迅速な修正手続きが必要です。まず、成形品の状態を観察し、ソリの発生度合いや位置を確認します。この段階で、ソリの原因が金型の設計やメンテナンスに起因しているかを考慮することが重要です。
次に、金型の調整を行います。金型の温度管理や冷却水の流れを見直し、適切な温度分布を確保することで、ソリの軽減が期待できます。また、金型のクリーニングも重要です。汚れや異物が冷却機能を妨げることがあるため、定期的なメンテナンスが求められます。
具体的な修正手続きとしては、金型の型面を微調整することが挙げられます。特に、成形品の偏りが見られる場合には、型の一部を削ることでバランスを取ることが有効です。ただし、この作業は専門知識を要するため、場合によっては専門業者に依頼することも視野に入れるべきです。
最後に、修正後は再度成形試験を実施し、ソリが解消されているかを確認します。これにより、製品の品質を保つことができ、再発防止にもつながります。以上の手続きを通じて、ソリ発生時の適切な対応が可能となります。
バリ防止の具体的手順
バリを防ぐためには、具体的な手順を踏むことが重要です。まず、金型設計段階で、バリが発生しにくい形状を意識することが基本です。例えば、急激な角度変更や複雑な形状はバリが発生しやすいため、デザインをシンプルに保つことが望ましいです。
次に、成形条件の最適化が必要です。温度や圧力、冷却時間などを適切に設定することで、樹脂の流動性をコントロールし、バリの発生を抑えることが可能です。特に、冷却時間を適切に設けることで、樹脂が型から外れる際の抵抗を減少させることができます。
さらに、金型メンテナンスも欠かせません。金型の表面が摩耗していると、バリの発生が助長されるため、定期的な清掃や摩耗部分の修理を実施することが重要です。特に、バリが生じやすい場所は重点的にチェックし、必要に応じて型修正を行うことで、長期的な品質安定が図れます。
これらの具体的な手順を踏まえることで、バリの発生を防ぎ、製品の品質向上につなげることができます。
金型修理の判断基準
金型修理の判断基準は、製品の品質を維持するために重要な要素です。まず、金型の劣化や損傷が見られた場合、その修理の必要性を判断するための基準を設けることが大切です。具体的には、製品の成形不良が頻発したり、明らかな摩耗やひび割れが発生している場合、修理を検討すべきです。
次に、金型の修理には時間とコストがかかるため、修理のタイミングを見極めることが必要です。例えば、製造ラインでの生産効率が低下している場合、早期に修理を行うことで、長期的なコスト削減につながります。また、製品の品質基準が満たされていない場合も、修理を行うべきサインです。
具体的な例として、金型の冷却チャンネルに詰まりが発生すると、成形不良やバリの原因となるため、早めに修理を行う必要があります。このように、成形不良の原因を特定し、修理の判断基準を明確にすることが、金型の効率的な運用と寿命の延長に寄与します。
以上の基準を踏まえ、金型修理の判断は、製品の品質向上と生産効率を保つために欠かせないプロセスです。
金型メンテナンスの要点
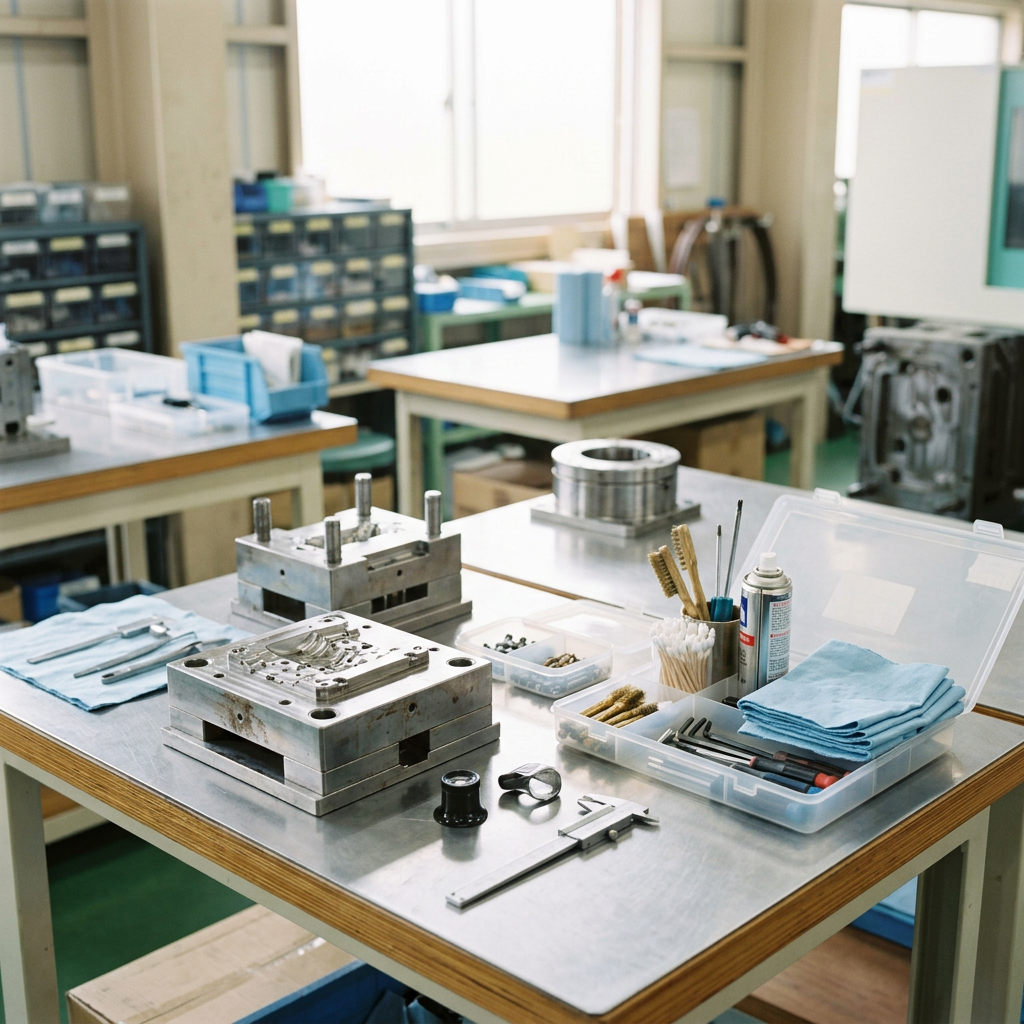
金型メンテナンスは、樹脂成形の品質を維持し、トラブルを未然に防ぐために非常に重要です。まず、金型の清掃は基本的なメンテナンスの一環であり、成形後は必ず汚れや樹脂残りを除去することが必要です。これにより、金型の状態を良好に保ち、次回の成形時の不具合を防ぎます。
さらに、金型の潤滑も欠かせません。適切な潤滑剤を使用することで、金型の摩耗を軽減し、寿命を延ばすことができます。また、定期的な点検も重要です。金型のひび割れや摩耗、変形などの兆候を早期に発見することで、大きな故障を未然に防ぐことが可能です。
最後に、金型のメンテナンスは計画的に行うことが求められます。日常的な手入れに加え、使用頻度や負荷に応じて、プロの技術者による定期的な検査や修理を行うことが理想です。これらを実践することで、金型のパフォーマンスを最大限に引き出し、成形不良を減少させることができるでしょう。